11月14日,在博选公司正通选煤厂压滤车间,巡检工许宗超沿固定路线逐台点检,记录下当班的压榨压力和滤液水浊度数据。
自今年5月该厂压滤机升级改造投运以来,压滤能力由原来仅满足生产需求的80%提升至105%,设备按流程自动运转,人工只需按路线点检,这样的场景在该公司已是常态。
从一台压滤机的升级到整条洗选链条的优化,该公司把两化融合落到生产的每个环节。今年以来,他们树立“精益出效益、市场算价值”理念,把精益管理和数字化管控贯穿洗选生产全链条,吨煤成本同比上年降低1.52元/吨,全员劳动效率提高51.21吨/工。
精益出效率,问题找准才有方向
(正通选煤厂超高压压滤机巡检)
该公司正通选煤厂压滤机改造前,瓶颈明明白白摆在那里:煤泥积压堵住后续工序,全厂的生产节奏都被这一环拖着走。
为把根子找准,该公司QC小组围绕人、机、料、法、环逐项排查,跟班记录每一台压滤机的进料时间、压榨周期和卸料效率,连续跟踪多日后得出结论——处理能力不足、压滤周期偏长,根子在压滤机数量不够。方向确定后,改造方案随即进入实施。
压滤机改造投运后,该厂年节约材料费491.26万元,为矿井节约电费23.12万元;滤布寿命延长至6个月,耗材成本降低80%以上,以往时常出现的漏料现象基本消除。
市场算效益,工艺优化挖出真金
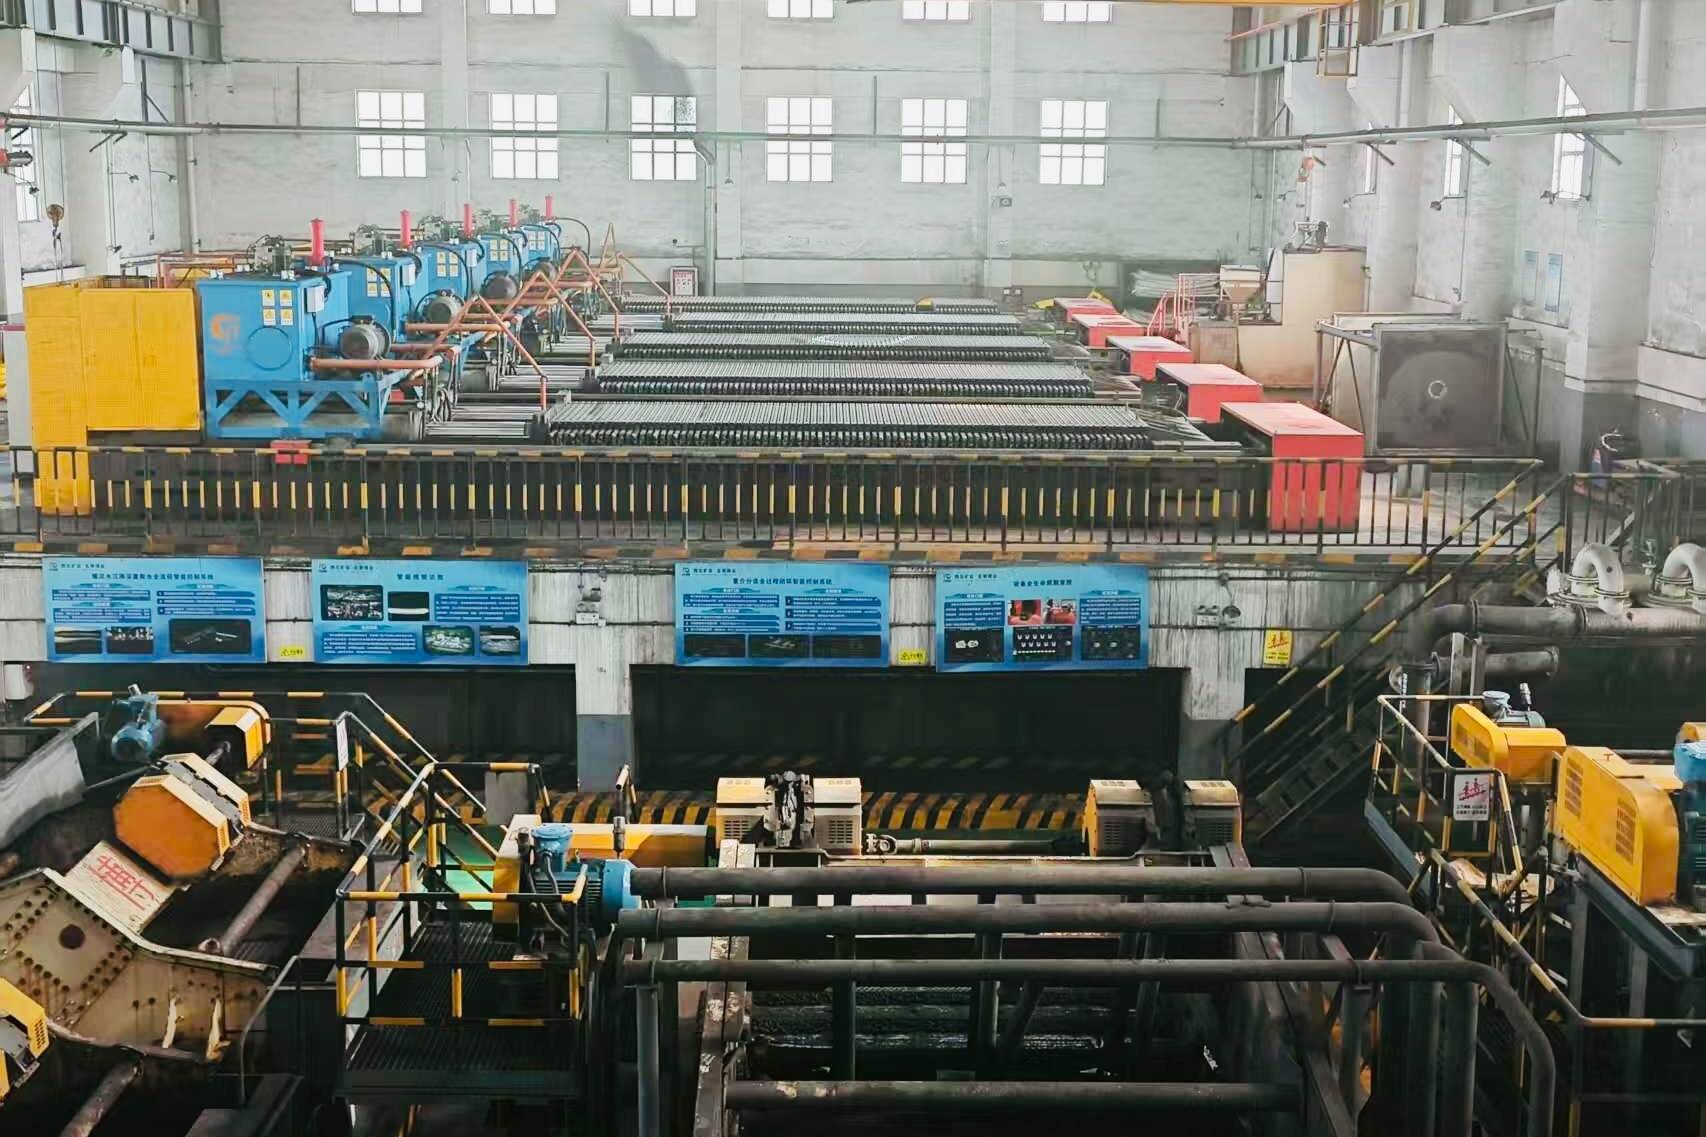
(五举选煤厂压滤无人化车间)
精益改善不只在压滤环节见效。10月份以来,该公司五举选煤厂受重介系统煤泥含量高、介质回收负荷大、粗煤泥处理能力不足影响,全入洗小时带煤量只有610吨左右,矿井产能提升的压力直接压到洗选环节。
该公司组织管理人员深入现场研判,逐台核算脱介筛工况、高频筛及离心机负荷,按原煤块末比例动态调整原煤入洗皮带给煤量,让入洗节奏跟着煤质走。
调整之后,该厂全入洗日处理量最高15847吨,刷新托管运营以来纪录。在此基础上,该厂实施粗精煤泥掺配回收、煤泥掺配提质、压滤车间智能化升级等技改项目,把系统多出来的处理能力一步步转化为附加值,累计为矿井创效2000余万元。
同样在洗选一线,该公司亭南选煤厂把功夫下在煤泥提质和杂质分离上。针对粗精煤泥发热量偏低、矸石带煤的问题,该厂实施叠层筛粗精煤泥提质、矸石磁尾分离两项工艺改造,在提煤质的同时减少矸石带煤损失,为矿井创效近3000万元。
管理提效率,让每一分钱都算得清
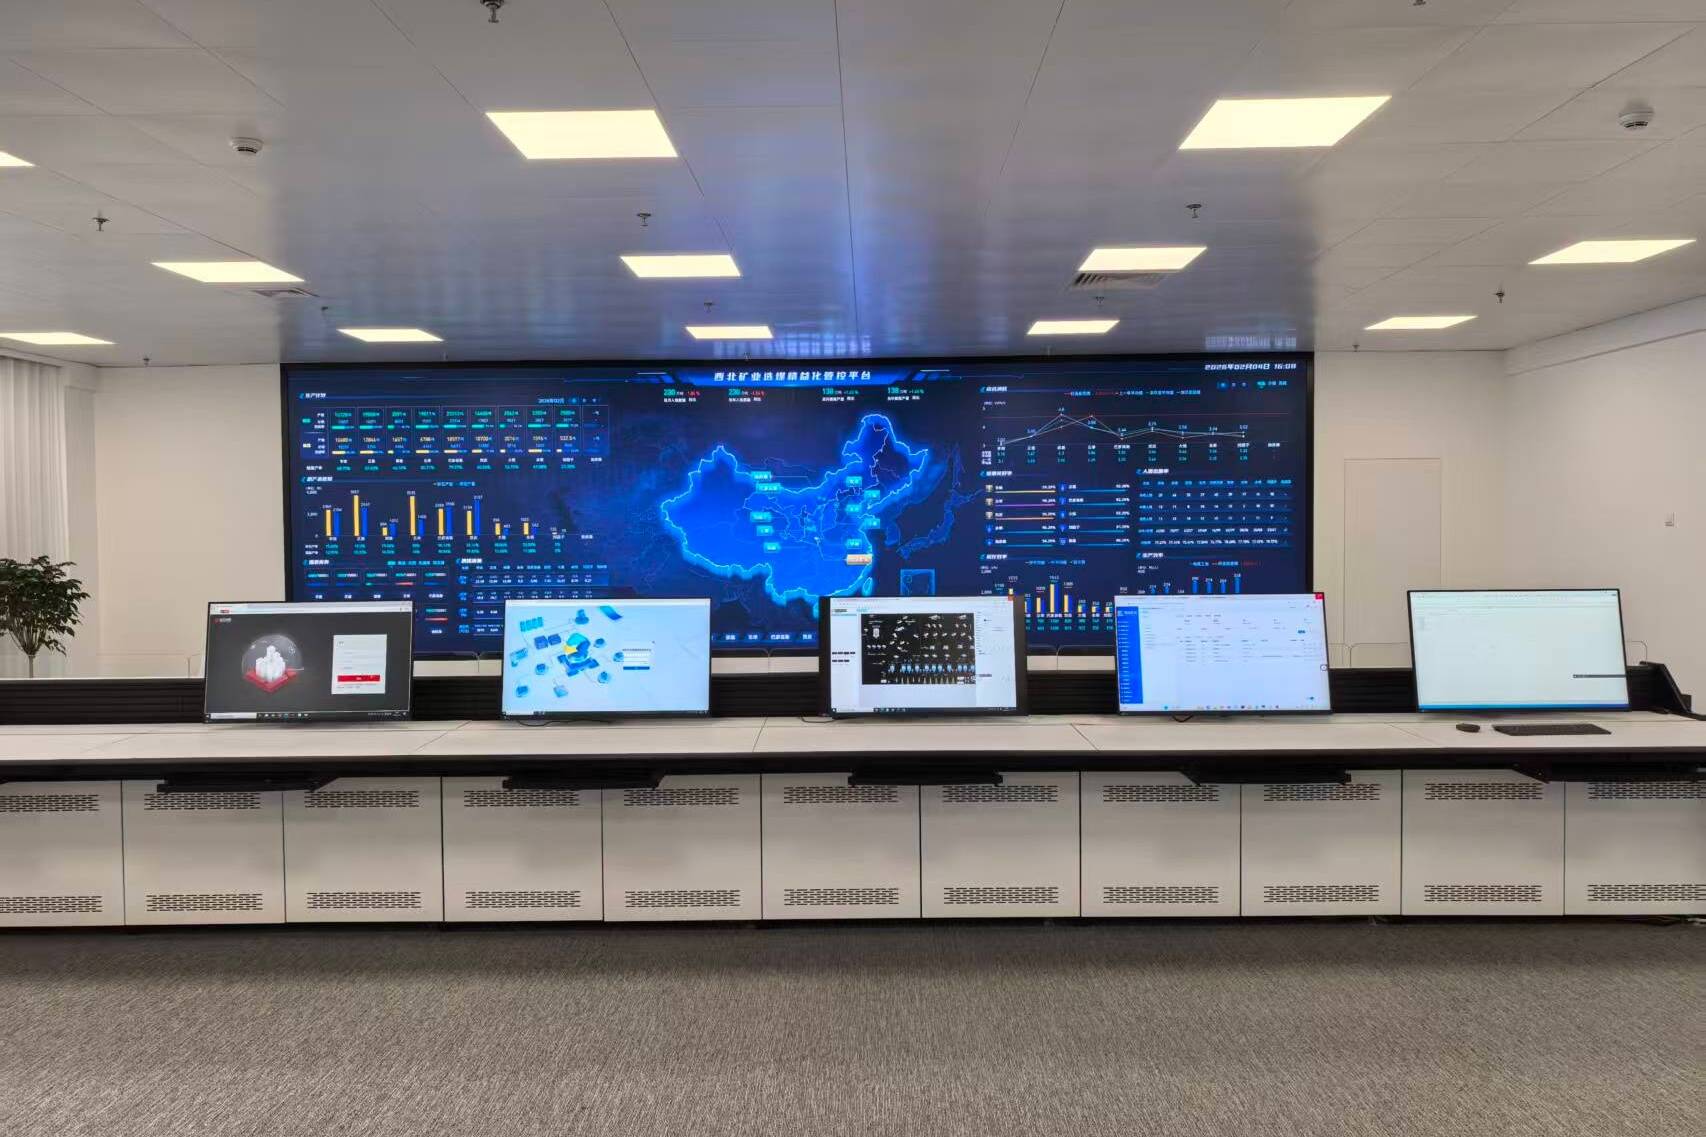
(选煤精益生产管控平台)
生产端挖潜的同时,经营端也在同步收紧。该公司构建比价采购、寄售管理、修旧利废、清仓利库、中心库集约“五位一体”管控格局,对批量大、价值高的物资实行“一物一策”、多轮议价,PAC、PAM采购单价分别下降30%、20%。
管理提效更体现在一套数字化平台上。由该公司承建的西北矿业选煤精益管控平台全面上线,作为山东能源集团选煤综合管理系统试点项目,实现跨区域选煤厂多源异构数据一次采集、多方复用,具备运行态势实时感知、异常在线监测与分级预警、产品结构效益动态分析等功能,为总部远程决策提供了数据支撑。
目前,五举选煤厂压滤车间已具备无人化运行条件,正通选煤厂压滤无人化车间技术方案正稳步推进。