大恒煤业跳出传统洗选行业“靠经验、凭手感”的管理惯性,从“老师傅拍板”到“数据说了算”,这场变革的效益账本格外亮眼:粉煤配煤量综合提升50吨/时,精煤回收率较目标分选值提升3.44%,矸石带煤率稳定控制在0.3%以下……
今年以来,该公司以数字化应用为抓手,在配煤生产、运销出厂、设备运维三大核心场景完成全链条升级改造,用轻量化数字工具打通管理断点,构建起一条上下贯通、全员参与的创新“高速通道”。
配煤告别“老经验” 小程序算准最优值
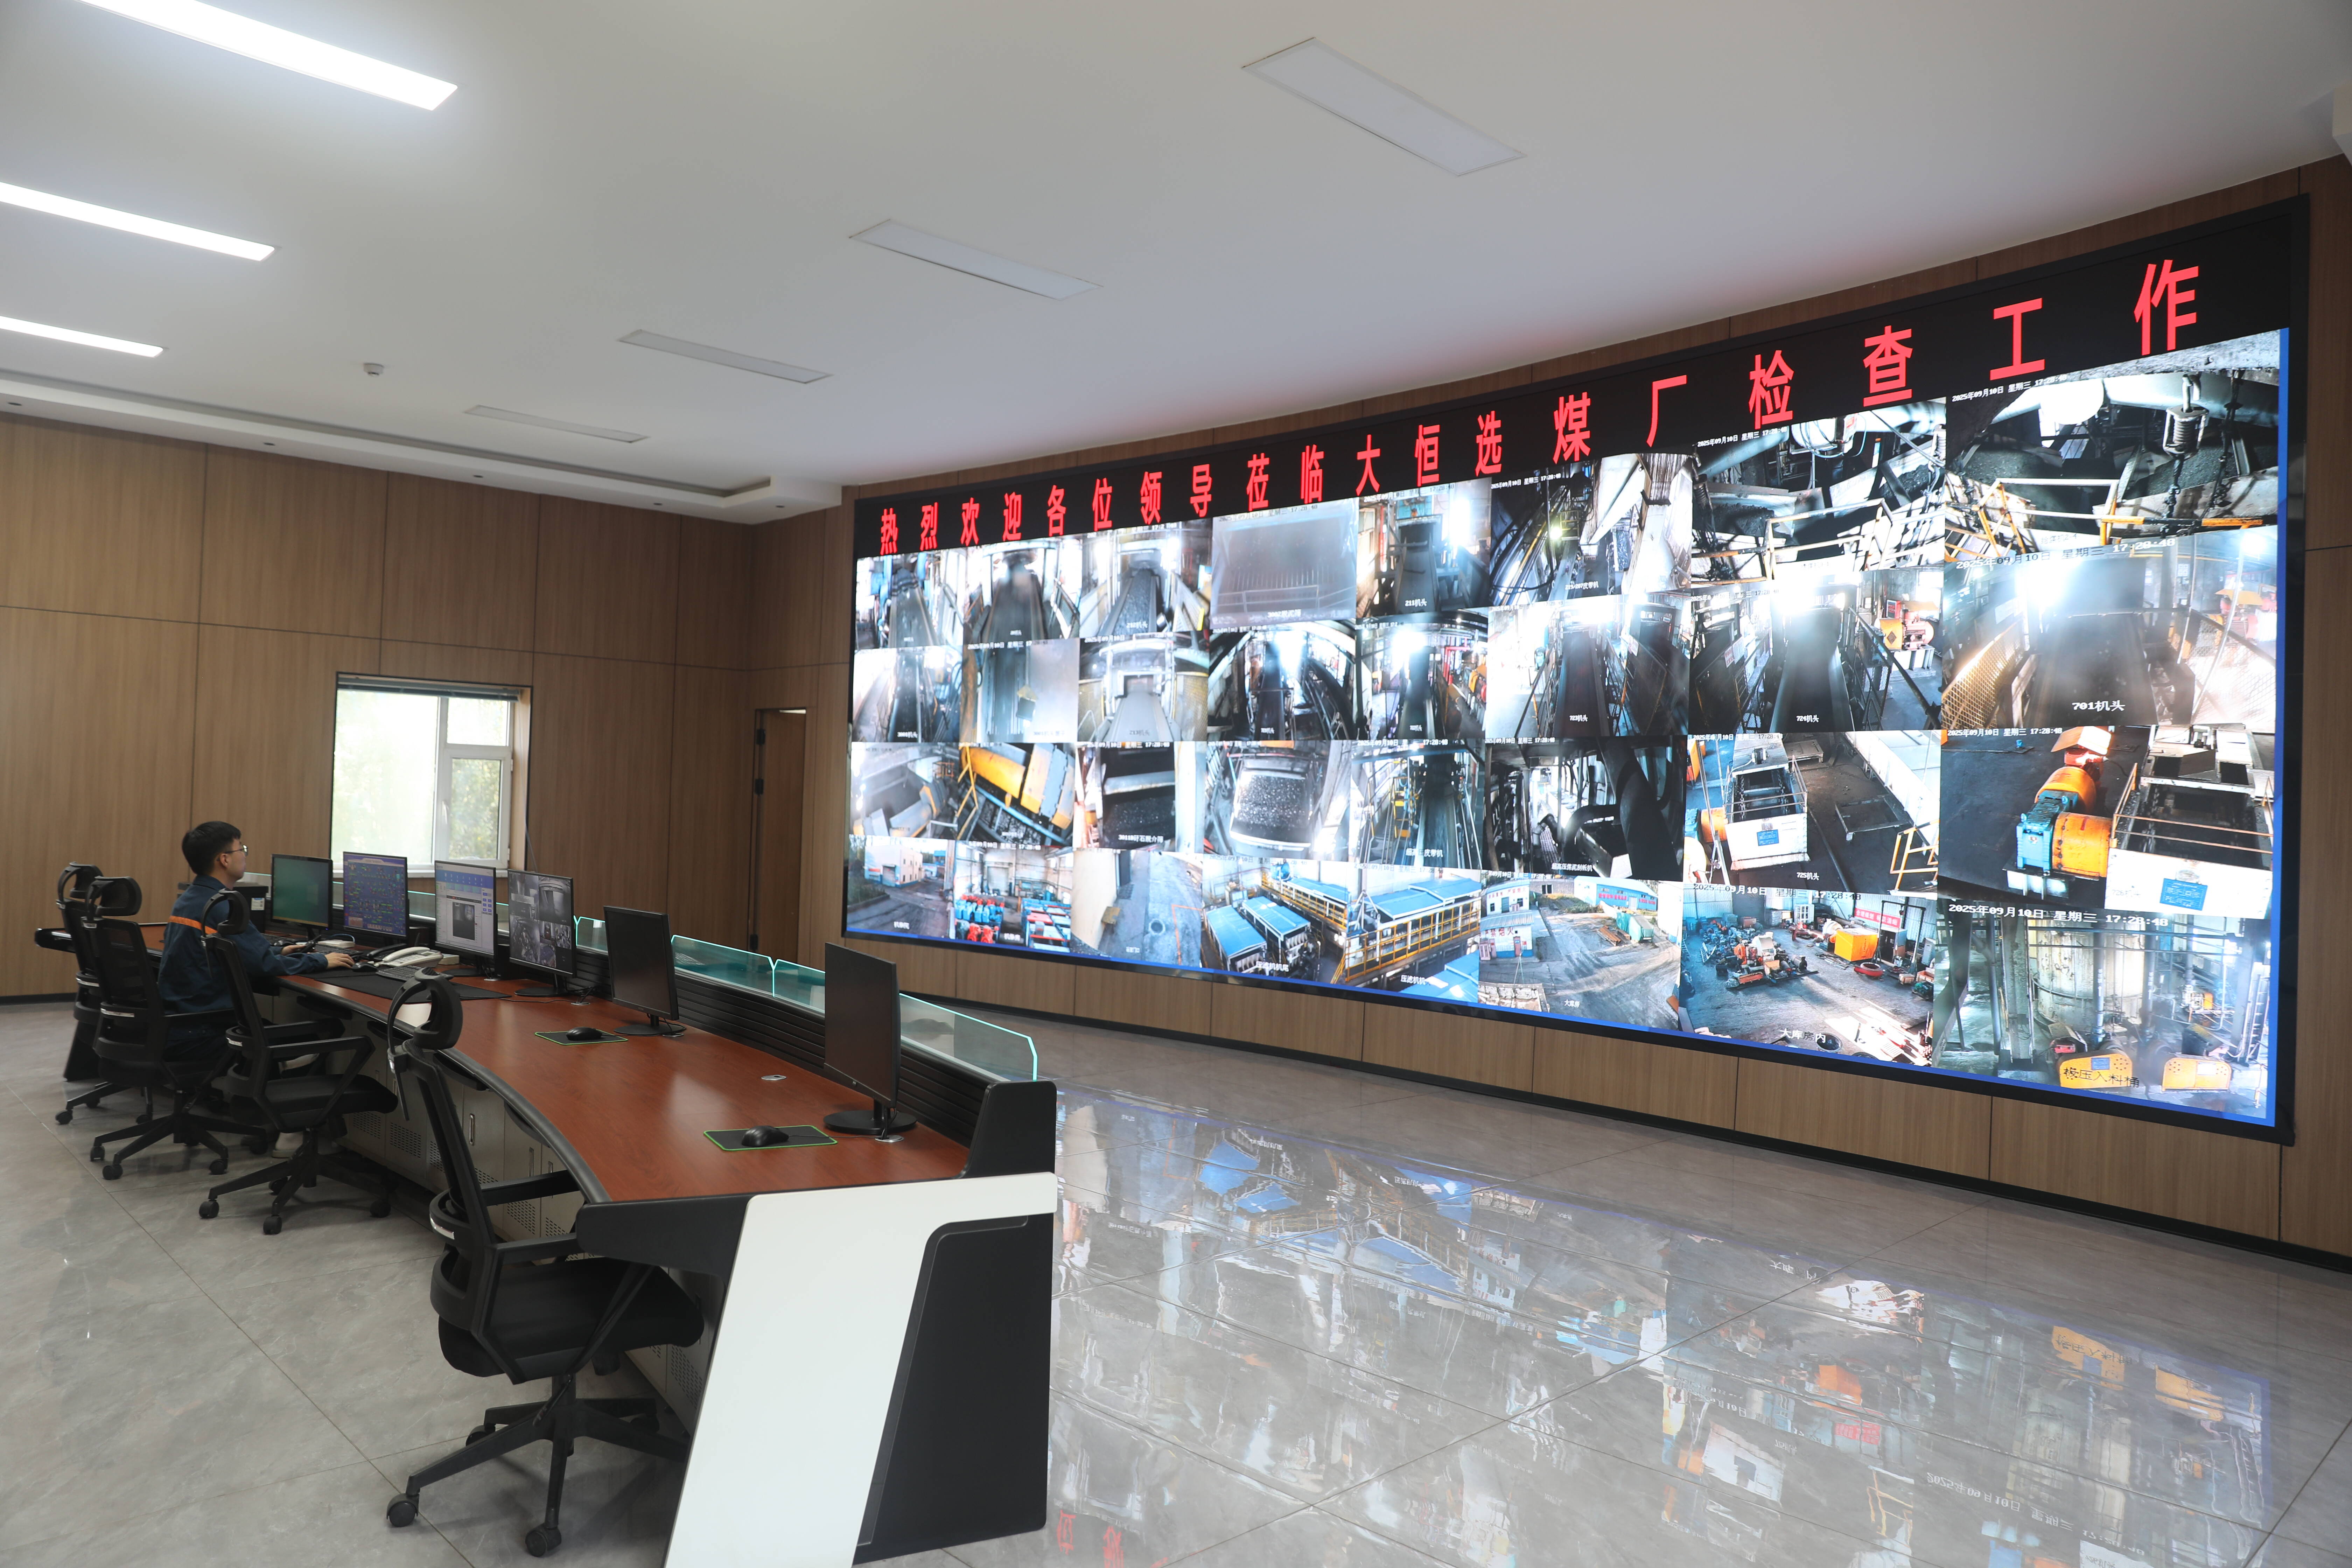
(选煤厂综合调度室)
“以前配煤全靠老师傅经验判断,现在扫码打开小程序就能实时核算,掺多少、配多少,心里一点不打鼓。”在该公司洗煤厂集控室,调度员吴宝琨轻点上位机界面,煤泥、粉煤、精煤的实时热值和最优配比数据便清晰呈现在屏幕上。
从“凭经验”到“靠数据”,从“大概齐”到“最优解”,该公司把配煤这道“算术题”交给算法来解。他们依托自主搭建的上位机小程序,根据实时热值波动、现场掺配比例和预设效益模型自动测算、动态修正,确保每一次配煤都指向效益最大化。
同时,他们配套创新应用干湿复合脱粉筛,充分释放原煤脱粉效能。通过小程序与硬件设备的协同优化,粉煤配煤量综合提升50吨/时,彻底完成从“经验配煤”到“数据配煤”的转变。
运煤把住“扫码关” 一车一杆全留痕
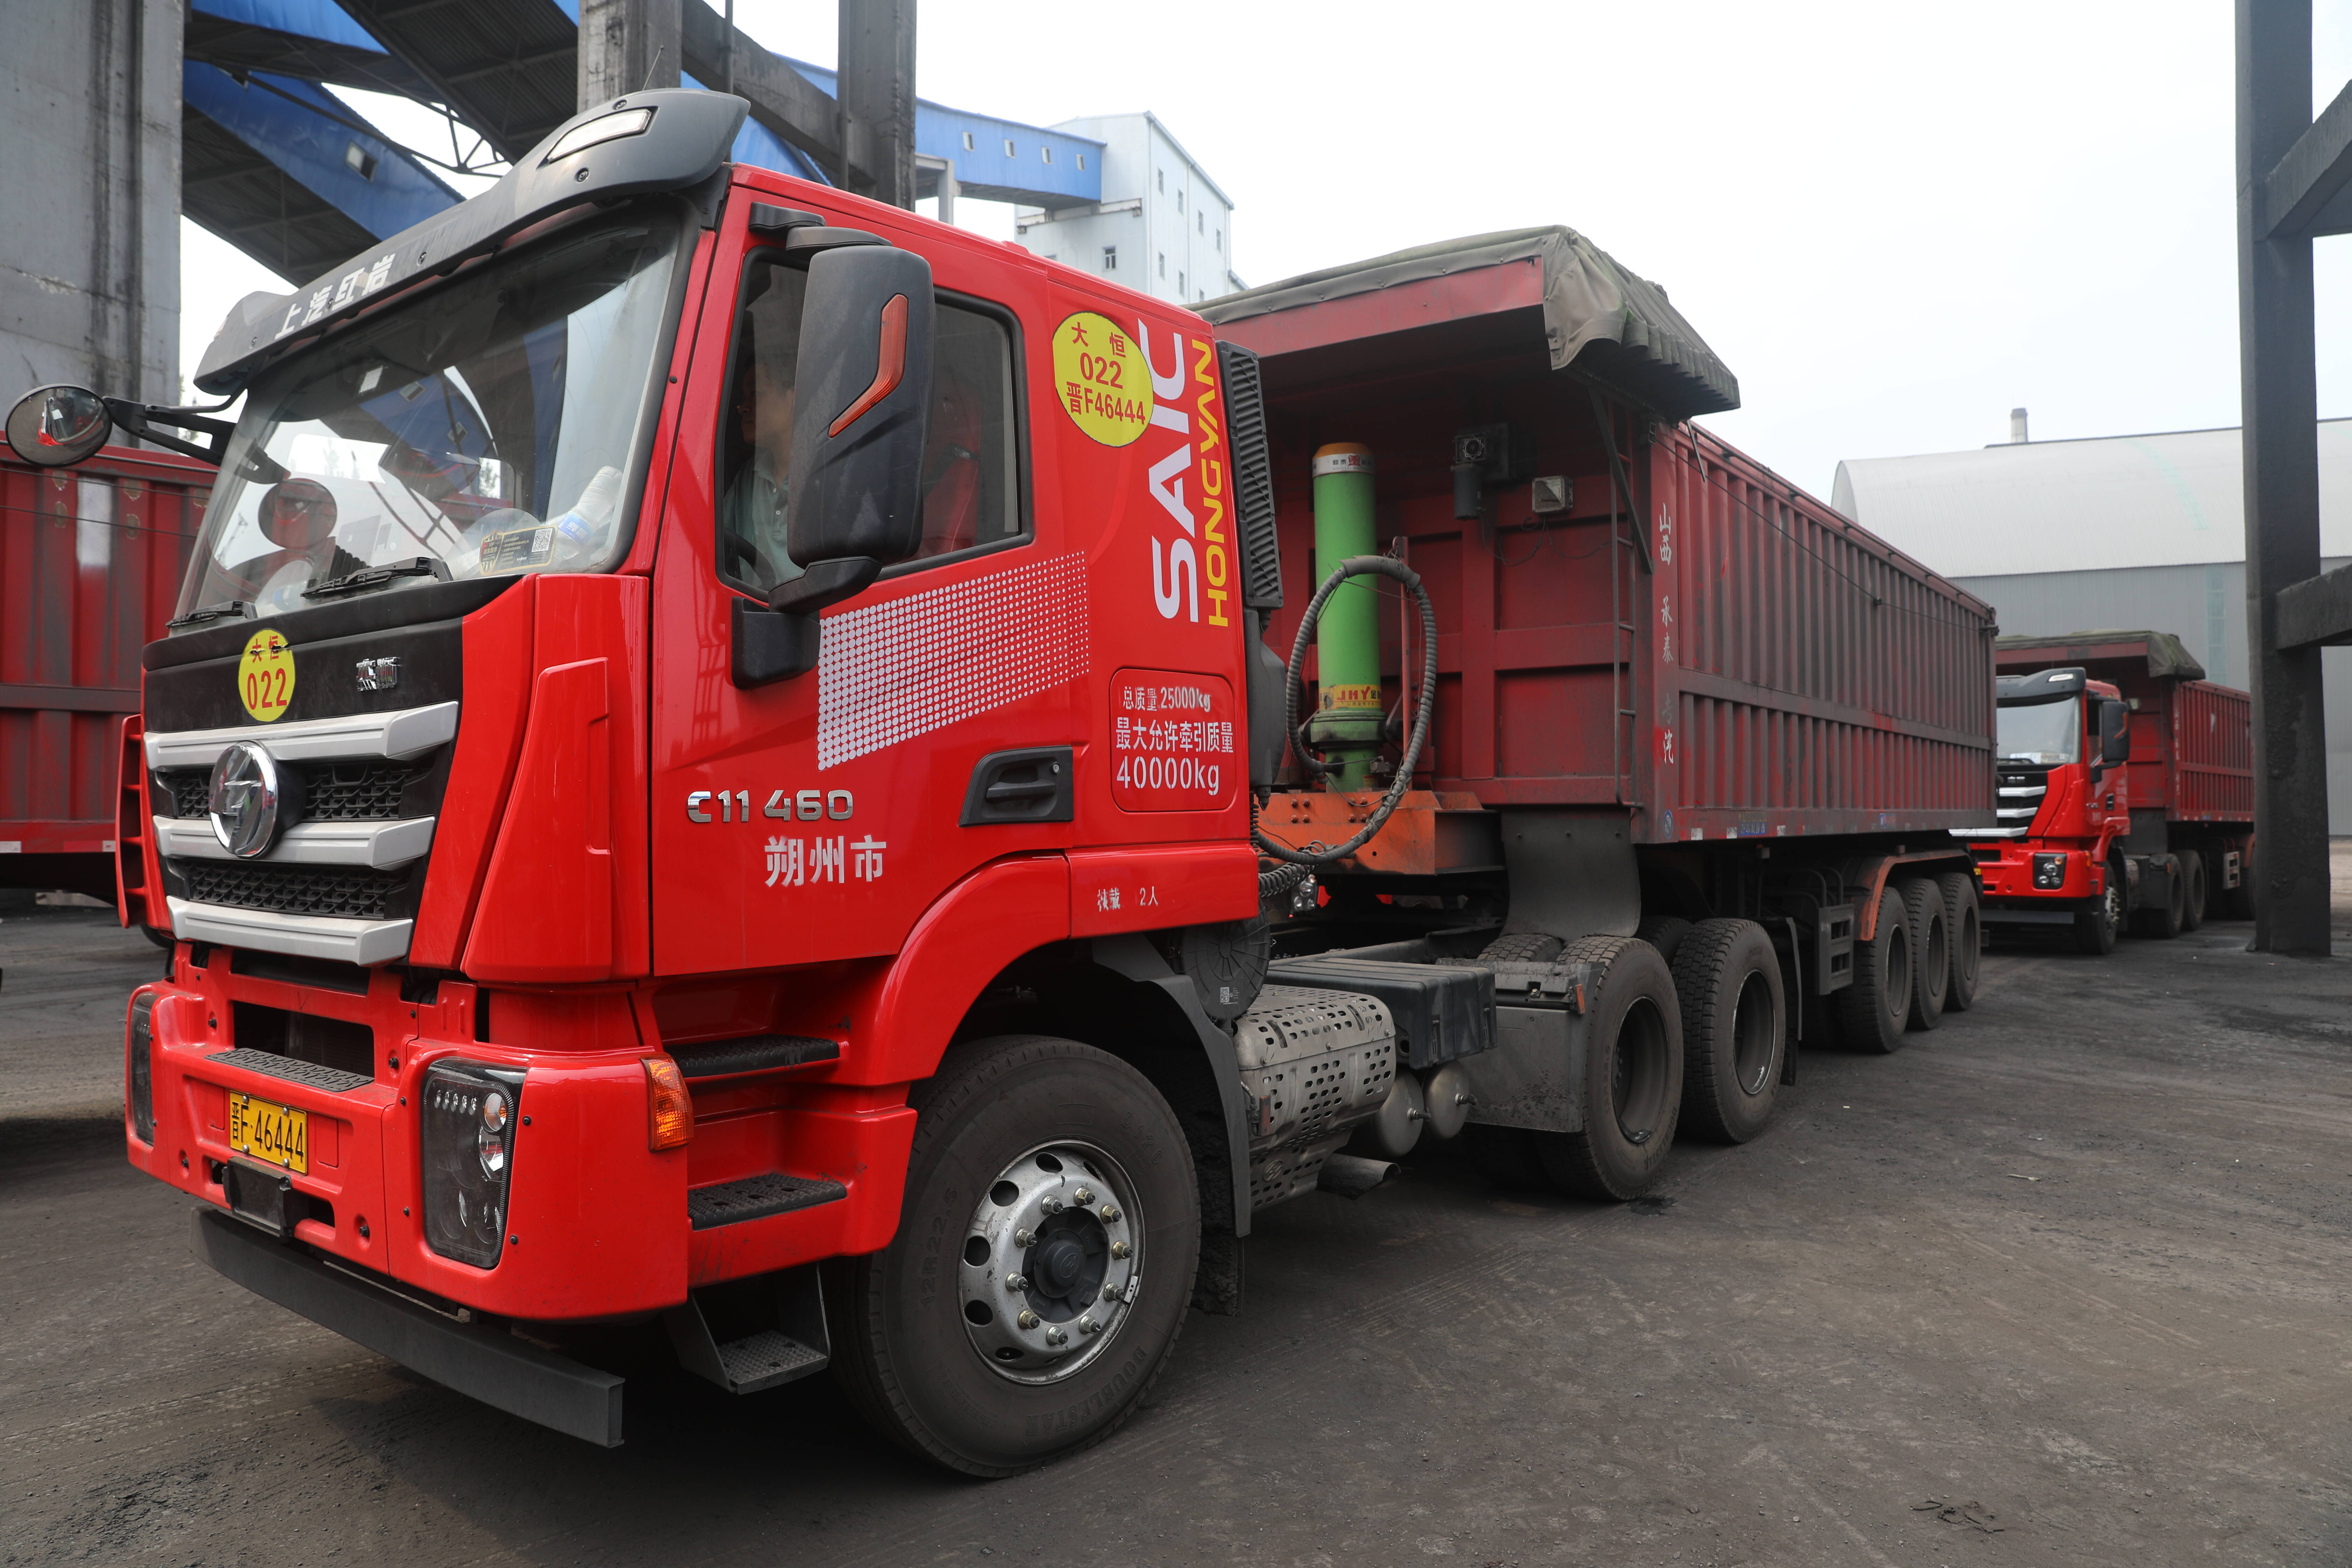
(煤炭拉运现场)
在该公司出场发运通道上一辆运煤车缓缓驶上地磅,“滴”的一声,智能道闸扫码、识别、核验、抬杆,整套流程不到十秒。一车一杆、一环一扣,这是大恒煤业洗煤厂运销出厂环节的日常一幕。
该公司以发运全程可溯管理为目标,通过自主升级智能道闸、强化车牌识别与扫码核验、加装全点位高清监控等,将门禁管理系统与运销数据平台深度联动,运销系统管理效能和管控水平显著提升,真正做到每一车煤都“码”上留痕、在线可控。截至目前,车辆核验效率提升20%,全流程取消人工干预核验。
设备亮明“身份码” 点检维保全闭环
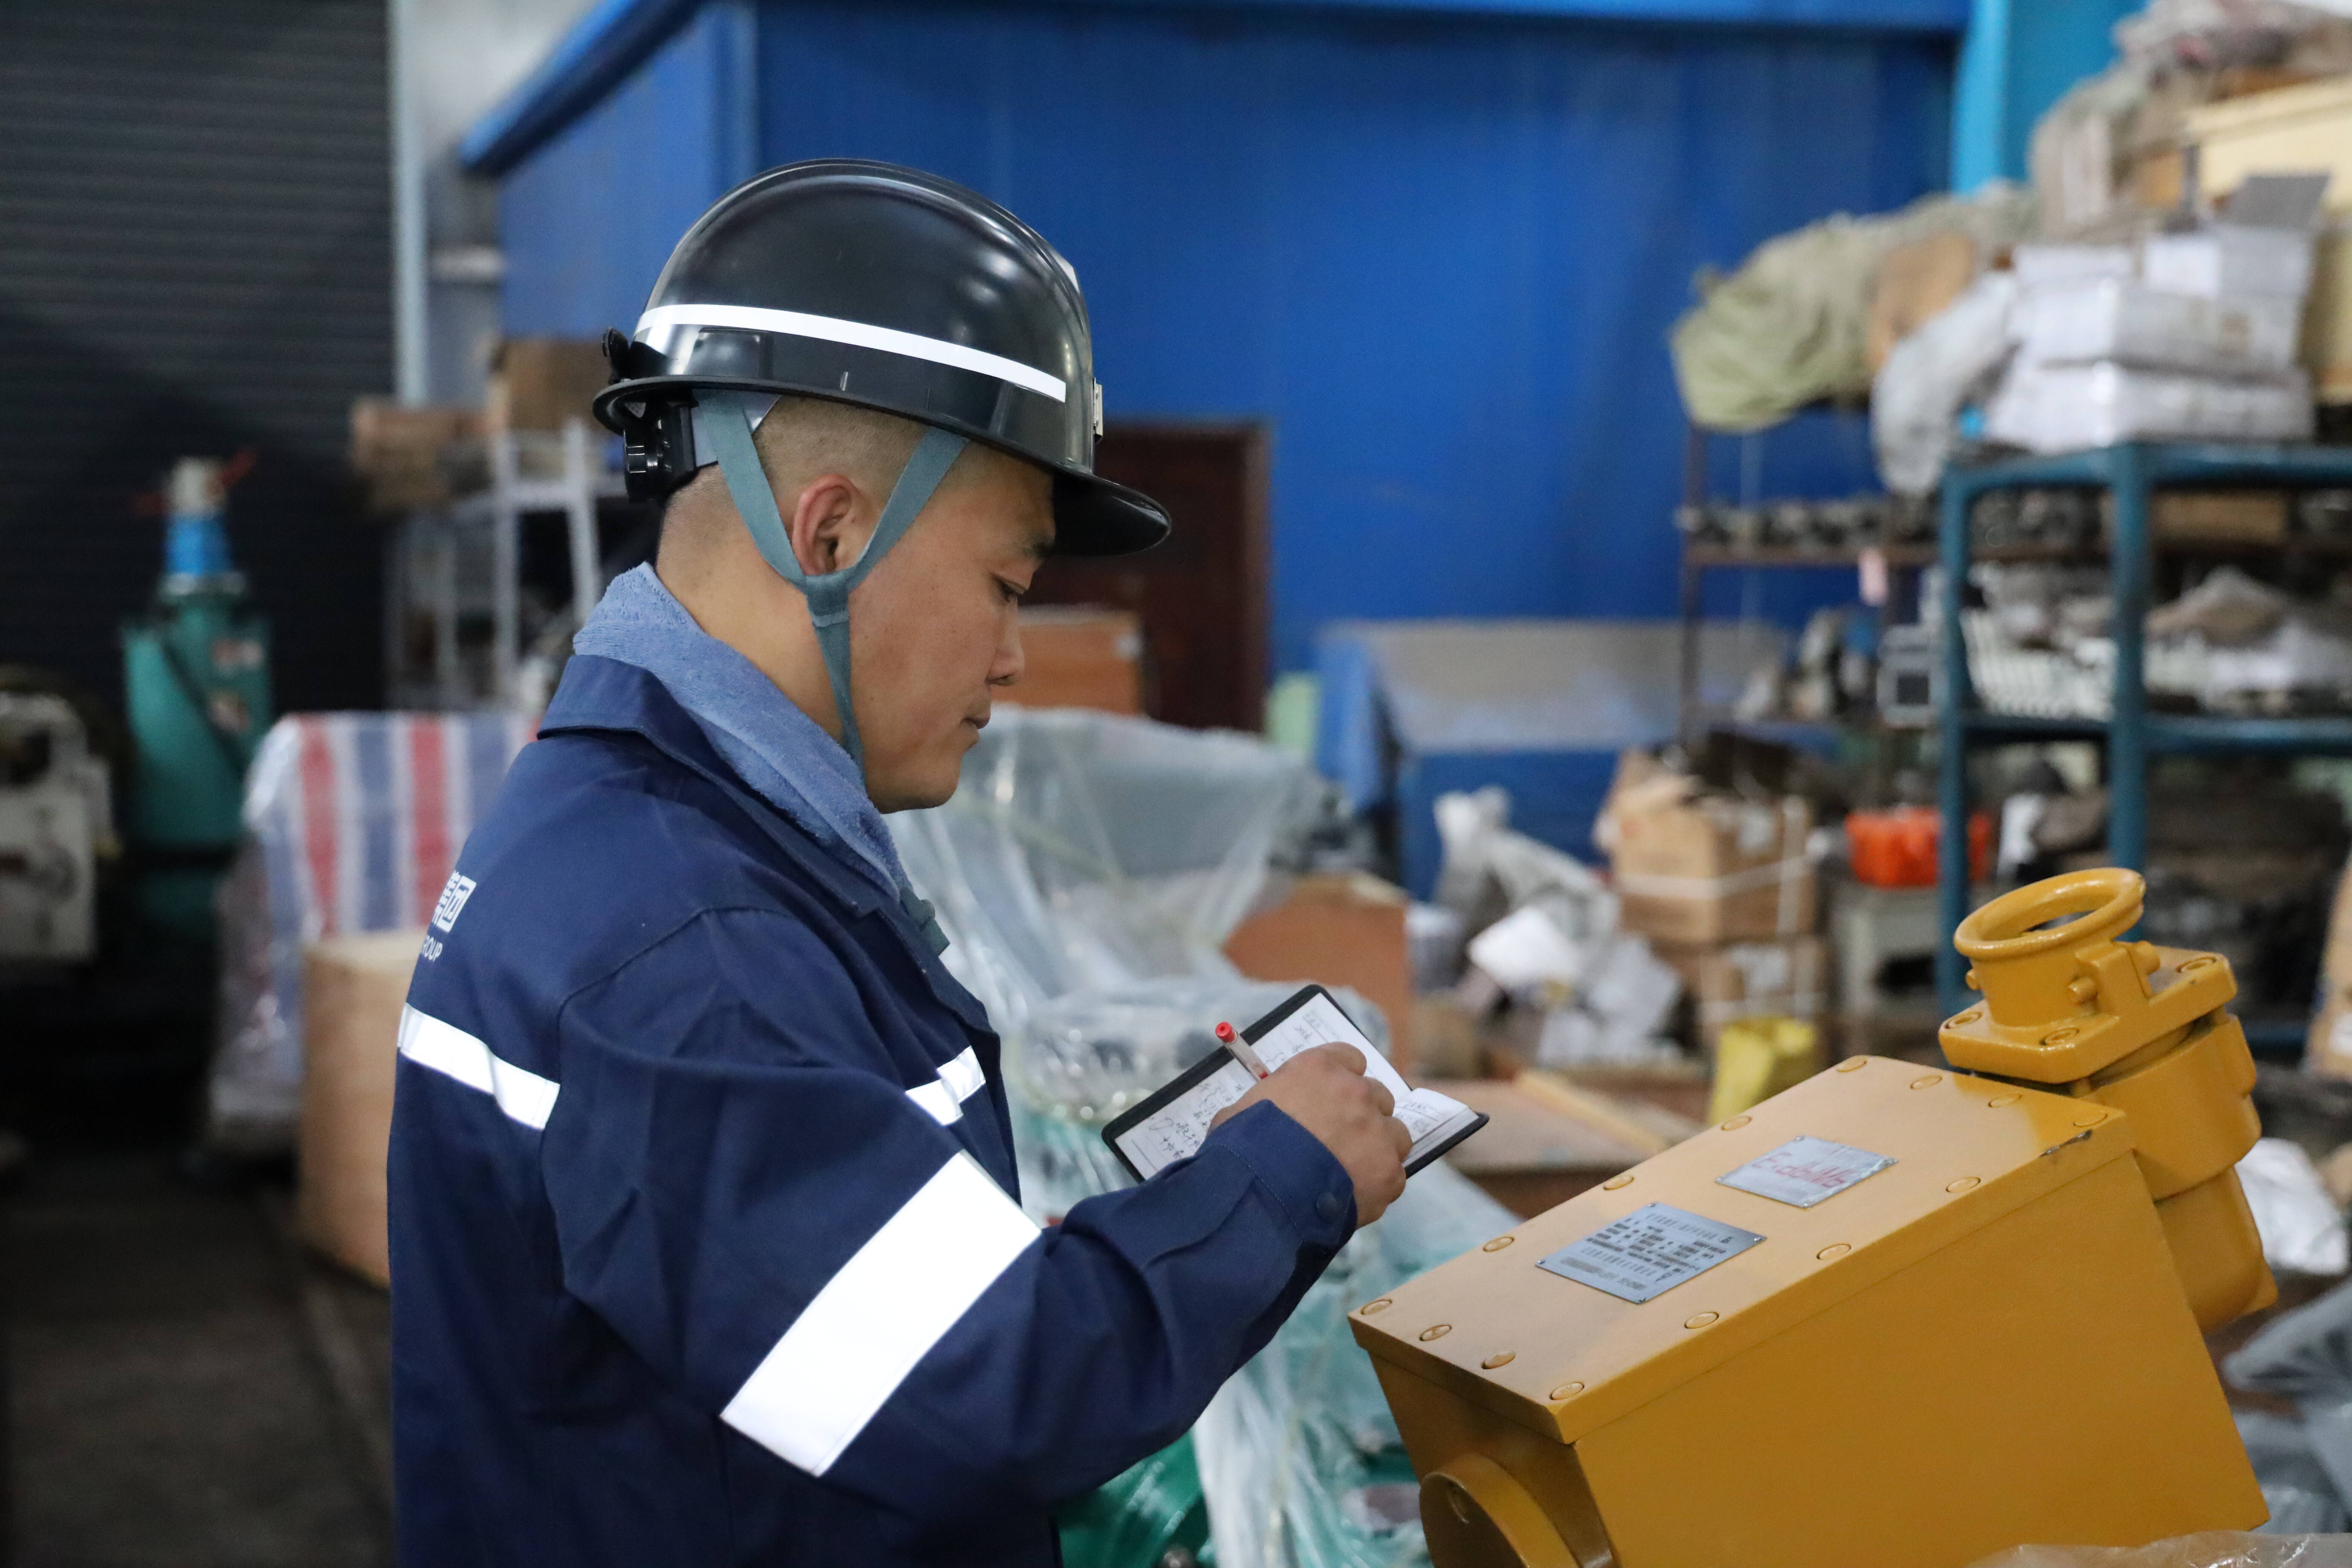
(职工察看设备点检情况)
“每台设备都有专属‘身份证’,扫一扫,什么时候检的、谁检的、哪里修过,所有记录一清二楚。”在该公司洗煤厂生产车间,点检人员刘东滨每班用手机扫描设备上的专属二维码,当场登记点检情况,实时记录维修保养信息。
该公司将二维码点检与现场技改协同发力,打通设备运行“堵点”,让洗选生产节奏进一步加快。他们为生产设备设置专属二维码,随检随记,定期汇总,系统处理。扫码即可查看设备基础信息、历史点检记录和完整维保台账,不但从机制上避免了过去常见的漏检问题,而且让设备状态可查询、责任可追溯、管理可闭环。
管理“码”上来,效益提起来。“我们持续深化数字化工具的场景应用,推动跨环节数据互联、业务流程再造、监管体系升级。”该公司党委书记、董事长、总经理任邓君表示,“我们坚持让每一车煤、每一台设备、每一个生产环节都在‘码’上留痕、在线可控,以持续的数字赋能推动洗选管理不断提质增效。”